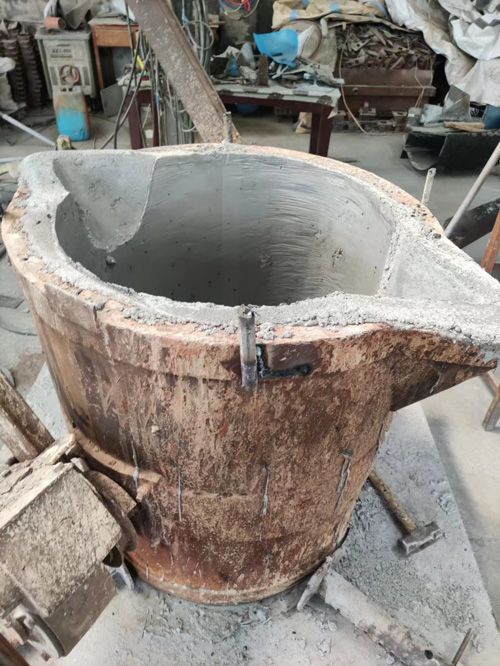
包底浇注料剥落
铁水包 · 包底
问题详情
问题背景
铁水包(鱼雷罐/敞口铁水包)包底是铁水冲击最集中、温度波动最剧烈的部位。每次兑铁,铁水从一定高度落下直接冲击包底,包底内衬同时承受机械冲击、热震与渣铁侵蚀三重作用,是铁水包内衬寿命的短板。
失效机理
机械冲蚀:铁水落点区域的反复冲击使浇注料表面逐步磨损、形成冲击坑,冲击动能越大、落点越集中,磨损越重;热震龟裂:空包—兑铁—倒空的循环使包底反复承受 300–1450℃ 的温度骤变,热应力在浇注料内部形成龟裂网络;剥落掉块:龟裂裂纹在后续冲击与热震下扩展贯通,形成片状剥落,严重时露壳(露出永久层或壳体);化学侵蚀:残留渣与铁水中的硫、碱对浇注料基质侵蚀,降低表面强度。
危害
包底剥落后,铁水直接接触永久层或壳体,局部过热、包底发红,存在漏包风险;同时包底寿命缩短,倒包与检修频繁,增加耐材消耗与物流成本。
解决方案
选材与参数
包底浇注料按"抗冲击+抗热震+耐渣蚀"选材:
- 材质体系:高铝-碳化硅质(Al₂O₃≥70%、SiC≥15%)或刚玉质(Al₂O₃≥85%)浇注料整体浇注,SiC 提高抗冲刷与导热、利于挂渣自保护,刚玉质强度高、耐冲击;
- 纤维增强:掺入 2–3vol% 耐热不锈钢纤维,乱向分布拉结增韧,显著提高抗冲击与抗热震剥落能力;
- 厚度设计:包底工作衬厚度按冲击区加厚设计(通常 150–250mm),落点区可设缓冲层或可更换预制块。
施工要点
整体浇注:包底与包壁结合部一次浇注成型,避免施工缝;振捣:充分振捣排气,保证密实;烘烤:严格按烘炉曲线升温,在脱水区间保温,严禁快速升温造成爆裂;养护:浇注后保湿养护 24–48 小时,达到强度后再投入使用。
维护建议
运行中避免空包长时间停留与急冷急热操作;定期检查包底磨损与裂纹,冲击坑较深时用修补料局部修补;严重减薄时整体更换工作衬,并记录包龄数据用于优化材质与厚度。
推荐产品
精选
高铝质浇注料 LA-60
高铝质浇注料 LA-60 以高铝矾土熟料为骨料,Al₂O₃≥60%,最高使用温度1600℃,低水泥结合、致密度高,热震稳定性好。广泛用于高炉热风炉、加热炉、循环流化床锅炉等中高温窑炉内衬,性价比突出,可按需与低水泥、超低水泥牌号组合使用。
了解更多 →同窑炉其他问题
更多问题?欢迎在线留言咨询
联系我们
 客服微信 · 17513376789